
Home
>
RepRap User Groups
>
Europe
>
Italy RepRap User Group - Gruppo RepRap Italia
>
Problemi e qualità di stampa
>
Topic
slic3r e GCODE per Flusso canalizzatore
Posted by rosmarc
|
slic3r e GCODE per Flusso canalizzatore October 28, 2014 05:02PM |
Registered: 12 years ago Posts: 10 |
Ciao a tutti,
mi presento: mi chiamo Marco, da diversi mesi seguo il forum e grazie a voi e all'amico Enzo, che all'inizio dell'avventura 3D mi ha fornito le plastiche necessarie per costruirmi la mia prusa I2, sono riuscito ad avere dei "buoni" risultati di stampa.
Si sa che chi ama buttarsi in queste avventure non ama stare tranquillo con le mani in mano e così ho scelto di provare il flusso canalizzatore 4 colori, un bellissimo progetto!
Ora mi trovo in difficoltà con la parte che ritenevo più semplice, la generazione del gcode per le immagini con più colori (a momento 2).
La procedura dovrebbe essere semplice e provo a riassumere quella che sto usando:
-Ho scaricato i due STL del classico cono stradale da [www.thingiverse.com]
-Tramite slic3r dal menù file, "combine multi material stl file" carico i due STL e creo il file xml che poi ricarico in slic3r.
- In slic3r ho settato 2 estrusori e inserito il gcode per lo spurgo al cambio filo, suggerito da MagoKimbra e copiato sul blog di immaginaecrea.
- creo il Gcode e ho sempre il risultato che vedete nell'immagine.
Alcune precisazioni, slice3r è settato praticamente con tutti i parametri di default, l'unico modo per avere il gcode corretto è di eliminare il gcode per lo spurgo del hotend....
questo:
Ho fatto mille prove e ora sono alla frutta non so che pesci prendere, a voi l'ardua sentenza, dove sbaglio?
Grazie
Marco
mi presento: mi chiamo Marco, da diversi mesi seguo il forum e grazie a voi e all'amico Enzo, che all'inizio dell'avventura 3D mi ha fornito le plastiche necessarie per costruirmi la mia prusa I2, sono riuscito ad avere dei "buoni" risultati di stampa.
Si sa che chi ama buttarsi in queste avventure non ama stare tranquillo con le mani in mano e così ho scelto di provare il flusso canalizzatore 4 colori, un bellissimo progetto!
Ora mi trovo in difficoltà con la parte che ritenevo più semplice, la generazione del gcode per le immagini con più colori (a momento 2).
La procedura dovrebbe essere semplice e provo a riassumere quella che sto usando:
-Ho scaricato i due STL del classico cono stradale da [www.thingiverse.com]
-Tramite slic3r dal menù file, "combine multi material stl file" carico i due STL e creo il file xml che poi ricarico in slic3r.
- In slic3r ho settato 2 estrusori e inserito il gcode per lo spurgo al cambio filo, suggerito da MagoKimbra e copiato sul blog di immaginaecrea.
- creo il Gcode e ho sempre il risultato che vedete nell'immagine.
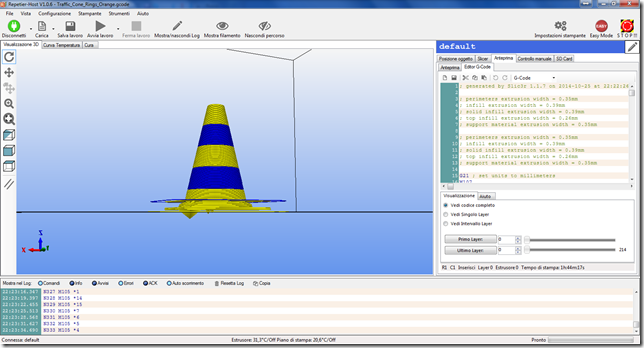
Alcune precisazioni, slice3r è settato praticamente con tutti i parametri di default, l'unico modo per avere il gcode corretto è di eliminare il gcode per lo spurgo del hotend....
questo:
G60 ; memorizzo la posizione di stampa
G92 E0 ; azzero l'estrusore attivo
G1 F3000 E-5 ; ritraggo 5 mm.
G61 F10000 Z1 ; alzo di 1 mm. la testina dalla stampa
G1 F7000 X0 Y0 ; porto la testina  nell'angolo di spurgo del piano
G1 F2500 E-75 ; e ritraggo velocemente altri 78 mm andando in totale a 83 mm di ritrazione e mettendo in parcheggio il filo
T[next_extruder] ; attivo l'estrusore successivo in ordine di stampa
G92 E0 ; lo azzero
G1 F2500 E80 ; porto il filo corrente nella melt zone.
G1 F10000 Z0 ; e mi abbasso sul piano per utilizzare il piano stesso per l'eliminazione del materiale di spurgo
G92 E0 ; riazzero l'estrusore corrente
G1 F120 E60 ; e scarico 60 mm. di materiale per spurgare il colore ancora presente
G1 F2500 E55 ; ritraggo di 5 mm. (ritrazione bowden)
G92 E0 ; riazzero l'estrusore
G1 F7500 Y15 Z5 ; sposto il piano a filo hotend per staccare il filo rimasto dallo spurgo
G61 Z1 F10000 ; riporto allo Z + 1 mm. per non toccare la stampa
G61 F7500 X Y ; e velocemente riporto la testina sulla stampa alle coordinate registrate
G61 Z F10000 ; porto la testina esattamente allo Z registrato
G1 F2500 E4.5 ; recupero 4.5 mm della ritrazione
G92 E0 ; e riazzero l'estrusore
Ho fatto mille prove e ora sono alla frutta
non so che pesci prendere, a voi l'ardua sentenza, dove sbaglio?Grazie
Marco
|
Re: slic3r e GCODE per Flusso canalizzatore October 28, 2014 07:02PM |
Registered: 11 years ago Posts: 27 |
Ciao Marco, ho notato alcune incongruenze nel gcode che gestisce il cambio estrusore la prima alla linea 7 al comando T[next_extruder] ; attivo l'estrusore successivo in ordine di stampa
non c'è lo spazio tra la T e la parentesi quadra il che produce ''' ma non ne ho la certezza , immaginaegrea potrebbe confermare questo ''' una mancato funzionamento del codice , l'altro è alla riga 13 dopo lo spurgo di 60mm la dichiarazione del codice precisa ce ritrae 5mm mentre il gcode estrude 55mm il che va a cozzare con il comando alla riga 19 che recupera il filamento ritratto in precedenza con una mancanza di 0,5mm per depressurizzare l'ugello .
Mi farebbe piacere se immaginaegrea chiarisse questi dubbi , essendo loro gli ideatori del progetto.
Enzo
non c'è lo spazio tra la T e la parentesi quadra il che produce ''' ma non ne ho la certezza , immaginaegrea potrebbe confermare questo ''' una mancato funzionamento del codice , l'altro è alla riga 13 dopo lo spurgo di 60mm la dichiarazione del codice precisa ce ritrae 5mm mentre il gcode estrude 55mm il che va a cozzare con il comando alla riga 19 che recupera il filamento ritratto in precedenza con una mancanza di 0,5mm per depressurizzare l'ugello .
Mi farebbe piacere se immaginaegrea chiarisse questi dubbi , essendo loro gli ideatori del progetto.
Enzo
|
Re: slic3r e GCODE per Flusso canalizzatore October 28, 2014 07:46PM |
Registered: 14 years ago Posts: 4,555 |
Mettila così, purtroppo le impostazioni di default di Slic3r non sono proprio la "condizione ideale" per stampare a 2 colori, sono a disposizione per qualsiasi approfondimento... anzi... sto solo completando la documentazione per essere il più esaustivo possibile, con il contributo degli utenti che stanno parallelamente collaborando naturalmente....
Ma se segui anche le guide che riguardano le impostazioni software sicuramente avrai risultati migliori già di base....... prova con Cura ad esempio....
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
Ma se segui anche le guide che riguardano le impostazioni software sicuramente avrai risultati migliori già di base....... prova con Cura ad esempio....
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
|
Re: slic3r e GCODE per Flusso canalizzatore October 29, 2014 03:11AM |
Registered: 12 years ago Posts: 6,409 |
Allora per @Rosmarc ho capito qual'è il tuo problema, cioè un non problema.. Mi spiego Repetier interpreta male alcuni comandi facendoti vedere quello che hai postato... Prova a togliere lo skirt mettendo a 0 le linee vedrai che sarà meglio.... L'unica è che stampi e bho....
@Myo900 Allora il comando T[next_extruder] può essere messo nel gcode di cambio tools di slic3r che poi verrà sostituito da slic3r stesso con il numero dell'estrusore che dovrà utilizzare, quindi quando viene eseguito o slic3r quello diverrà T1 o T2 a secondo dell'estrusore da usare.
Per l'estrusione esistono due sistemi il relativo G91 e l'assoluto G90. Quando usi il relativo il valore che si usa nel comando di estrusione è sempre riferito allo 0 quindi un comandi del tipo G1 E70 vuol dire estrudi 70, un comando del tipo G1 E-25 vuol dire ritrai 25.
Mentre l'assoluto è riferito a una posizione precedente, infatti nel gcode si cerca di azzerare il valore di E. Ti faccio un esempio.
G92 E0, questo comando azzera E quindi immagina che E ora è nel punto zero.
G1 E60 ora gli dice di portarsi al punto 60 quindi rispetto a 0 vuol dire che estrude 60 mm di filo
G1 E55 questo gli dice vai alla posizione 55, visto che si trovava nella posizione 60 torna indietro di 5 quindi ritrae 5 mm di filo.
Normalmente il Gcode normale funziona con coordinate in assoluto, cioè X Y e Z vengono azzerate al momento della home cosi come la E.
Quando gli arriva il comando G1 X10 Y22 E3 vuol dire vai al punto X10 Y22 E3, il successivo comando per esempio per andare a X20 non è G1 X10 cioè spostati di altri 10 di X, bensì G1 X20 cioè vai a 20, se guardi anche i comandi di E vedrai che iniziano da un numero basso e aumentano sempre di più.
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
@Myo900 Allora il comando T[next_extruder] può essere messo nel gcode di cambio tools di slic3r che poi verrà sostituito da slic3r stesso con il numero dell'estrusore che dovrà utilizzare, quindi quando viene eseguito o slic3r quello diverrà T1 o T2 a secondo dell'estrusore da usare.
Per l'estrusione esistono due sistemi il relativo G91 e l'assoluto G90. Quando usi il relativo il valore che si usa nel comando di estrusione è sempre riferito allo 0 quindi un comandi del tipo G1 E70 vuol dire estrudi 70, un comando del tipo G1 E-25 vuol dire ritrai 25.
Mentre l'assoluto è riferito a una posizione precedente, infatti nel gcode si cerca di azzerare il valore di E. Ti faccio un esempio.
G92 E0, questo comando azzera E quindi immagina che E ora è nel punto zero.
G1 E60 ora gli dice di portarsi al punto 60 quindi rispetto a 0 vuol dire che estrude 60 mm di filo
G1 E55 questo gli dice vai alla posizione 55, visto che si trovava nella posizione 60 torna indietro di 5 quindi ritrae 5 mm di filo.
Normalmente il Gcode normale funziona con coordinate in assoluto, cioè X Y e Z vengono azzerate al momento della home cosi come la E.
Quando gli arriva il comando G1 X10 Y22 E3 vuol dire vai al punto X10 Y22 E3, il successivo comando per esempio per andare a X20 non è G1 X10 cioè spostati di altri 10 di X, bensì G1 X20 cioè vai a 20, se guardi anche i comandi di E vedrai che iniziano da un numero basso e aumentano sempre di più.
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
|
Re: slic3r e GCODE per Flusso canalizzatore October 29, 2014 06:54AM |
Registered: 12 years ago Posts: 10 |
Grazie Enzo, Alberto e Davide per l'aiuto.
Nonostante sia quasi un annetto che passo tutto il mio tempo libero ad approfondire la conoscenza del mondo reprap e a sperimentare nuove soluzioni, sul GCODE non sono riuscito ancora a trovare delle guide esaustive e quindi le informazioni di Alberto sono preziosissime per capirne meglio il funzionamento.
@ Davide: Ti avevo scritto per segnalarti un piccolo errore nel Gcode sul blog " G92 E0 -, riazzero l’estrusore corrente" dove "-," va sicuramente sostituito con ";" lo scrivo anche qui in modo che chi legge e vuole sperimentare possa risparmiarsi un po' di problemi. Per Cura, devo dire che non l'ho mai usato perchè con slic3r a parte una prima fase di panico e a qualche eccesso di sperimentazione, che mi hanno portato fuori strada, sono mediamente riuscito ad ottenere delle buone stampe, so che sei un fans di Cura e lo sperimenterò sicuramente.
@ Alberto: Ho provato a mandare in stampa comunque il pezzo e quello che succede è che ho diversi cambi di filo nei primissimi layer, assolutamenti inutili ma poi il pezzo era venuto degnamente. Lo skirt lo avevo tenuto già a 0.
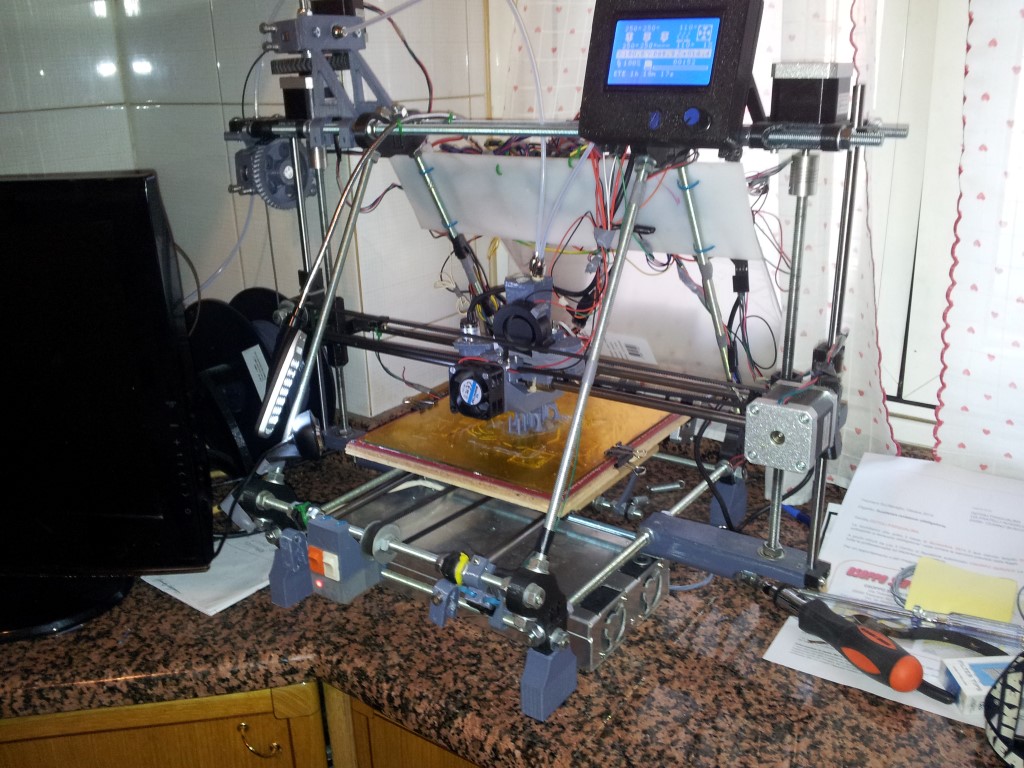
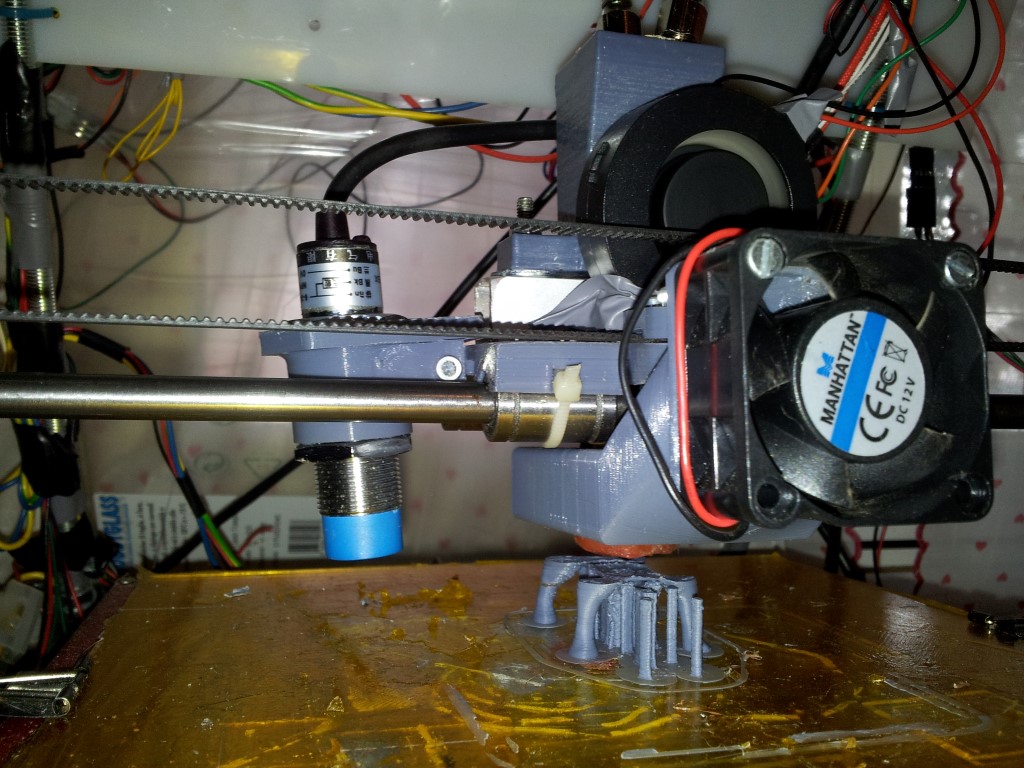
Visto che è il mio primo topic e mi sono presentato vi metto qualche foto della mia stampante che avevo di recente allargato per poter accogliere un secondo hotend.
Buona giornata
Marco
Nonostante sia quasi un annetto che passo tutto il mio tempo libero ad approfondire la conoscenza del mondo reprap e a sperimentare nuove soluzioni, sul GCODE non sono riuscito ancora a trovare delle guide esaustive e quindi le informazioni di Alberto sono preziosissime per capirne meglio il funzionamento.
@ Davide: Ti avevo scritto per segnalarti un piccolo errore nel Gcode sul blog " G92 E0 -, riazzero l’estrusore corrente" dove "-," va sicuramente sostituito con ";" lo scrivo anche qui in modo che chi legge e vuole sperimentare possa risparmiarsi un po' di problemi. Per Cura, devo dire che non l'ho mai usato perchè con slic3r a parte una prima fase di panico e a qualche eccesso di sperimentazione, che mi hanno portato fuori strada, sono mediamente riuscito ad ottenere delle buone stampe, so che sei un fans di Cura
e lo sperimenterò sicuramente.@ Alberto: Ho provato a mandare in stampa comunque il pezzo e quello che succede è che ho diversi cambi di filo nei primissimi layer, assolutamenti inutili ma poi il pezzo era venuto degnamente. Lo skirt lo avevo tenuto già a 0.
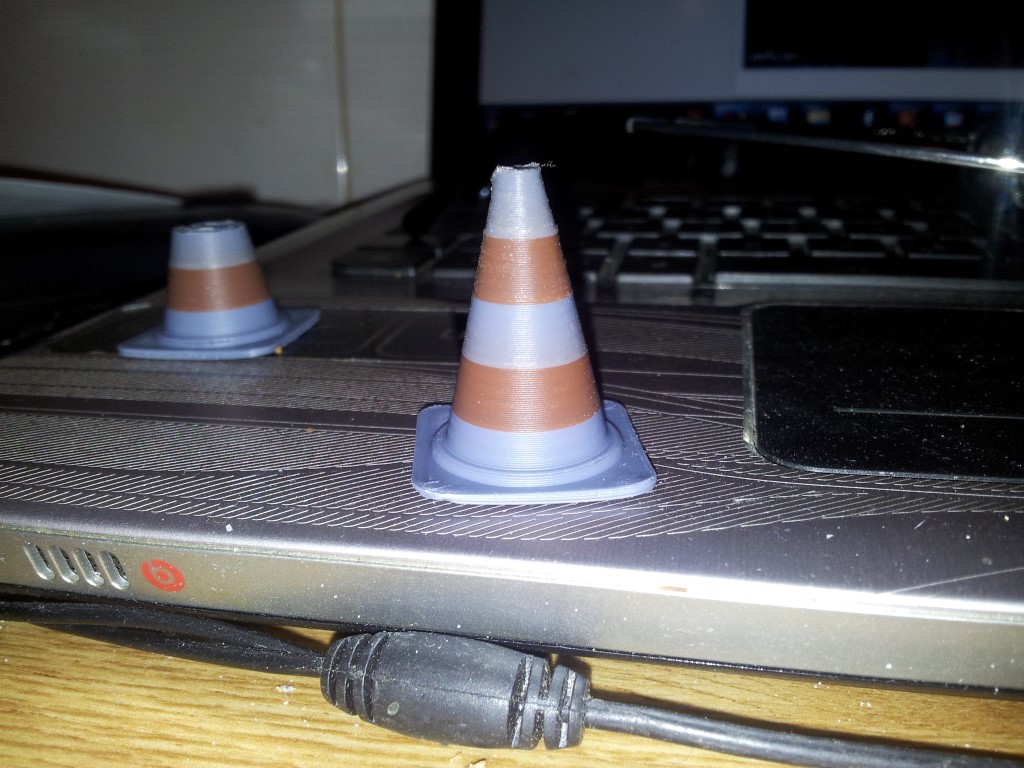
Visto che è il mio primo topic e mi sono presentato vi metto qualche foto della mia stampante che avevo di recente allargato per poter accogliere un secondo hotend.
Buona giornata
Marco
|
Re: slic3r e GCODE per Flusso canalizzatore October 29, 2014 07:02AM |
Registered: 12 years ago Posts: 6,409 |
Si è proprio un difetto del pezzo, nei primi layer ha un cerchio interno del secondo pezzo quello superiore, quindi fa cambio di colore per delle linee interne che poi non si vedono, bisognerebbe pulire il secondo pezzo di quella parte...
Vedi il cerchio in basso, quello non serve, si potrebbe togliere....
Edited 1 time(s). Last edit at 10/29/2014 07:03AM by MagoKimbra.
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
Vedi il cerchio in basso, quello non serve, si potrebbe togliere....


Edited 1 time(s). Last edit at 10/29/2014 07:03AM by MagoKimbra.
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
|
Re: slic3r e GCODE per Flusso canalizzatore October 29, 2014 08:57AM |
Registered: 14 years ago Posts: 4,555 |
ohhh cavolo.... era finita automaticamente nello spam........ è perchè mi avevi linkato anche l'IP... e l'antivirus del pc me l'ha subito bloccata e cestinata.
Ok grazie Marco, ho corretto subito.....
Non è che sono "affezionato" a Cura, per certi versi lo trovo decisamente più preciso e funzionale.... poi però non dico che Slic3r non va bene.... ancora adesso uso entrambi....
Per esempio con Cura ho il problema della ritrazione al ritorno dopo il cambio colore.... che con Slic3r non ho.....
edit..... non è vero.... ce l'ho anche con slic3r.....
Edited 2 time(s). Last edit at 10/29/2014 09:00AM by immaginaecrea.
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
Ok grazie Marco, ho corretto subito.....
Non è che sono "affezionato" a Cura, per certi versi lo trovo decisamente più preciso e funzionale.... poi però non dico che Slic3r non va bene.... ancora adesso uso entrambi....
Per esempio con Cura ho il problema della ritrazione al ritorno dopo il cambio colore.... che con Slic3r non ho.....
edit..... non è vero.... ce l'ho anche con slic3r.....
Edited 2 time(s). Last edit at 10/29/2014 09:00AM by immaginaecrea.
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
|
Re: slic3r e GCODE per Flusso canalizzatore November 01, 2014 09:02PM |
Registered: 14 years ago Posts: 4,555 |
mi è rimasto un unico ed "orrendo" problema con Slic3r..... e non so proprio più che pesci pigliare.... la ritrazione dell'estrusore 4 durante il cambio....
questo è il primo cambio al 4.......
Ho evidenziato in rosso il fatto che la ritrazione viene fatta regolarmente "prima" di ritornare "sul pezzo"... ora.... dalla seconda il poi succede questo....
come si può notare è sparita la ritrazione di 5 mm....... in compenso è rimasto "il recupero"... ed estrude 5 mm. più del necessario....... ma solo ed esclusivamente sull'estrusore 4.....
Me ne sono accorto proprio perchè nel 4 il filo "non si staccava", a differenza degli altri 3...... e mi ritrovo col "trascinamento" delle scorie sulla stampa, oltre appunto al materiale "in più" che spara....
Allego lo slicing... che se qualcuno si vuol divertire a caricare per vedere "cos'è"..... eheheheh........ ma c'è poco da ridere perchè se non fosse per quel problema verrebbe perfetto.....
Dimenticavo di inserire il codice di cambio, oltretutto semplificato "all'osso" avendo tolto il G60....... ed avendo lasciato la "ritrazione di cambio" a Slic3r.
Edited 1 time(s). Last edit at 11/01/2014 09:18PM by immaginaecrea.
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
G92 E0
G1 F10000 E-83
G1 F10000 X0 Y0
T3
G92 E0
G1 F10000 E80
G92 E0
G1 F120 E60
G92 E0
T3
G92 E0
G1 F4800.000 E-5.00000
G1 Z4.450 F12000.000
G92 E0
G4 P94
G1 X119.108 Y97.478 F12000.000
G1 Z4.200 F12000.000
G1 E5.00000 F4800.000
G1 X119.627 Y97.997 E5.02441 F2700.000 ;punto in cui ricomincia la stampa...........
questo è il primo cambio al 4.......
Ho evidenziato in rosso il fatto che la ritrazione viene fatta regolarmente "prima" di ritornare "sul pezzo"... ora.... dalla seconda il poi succede questo....
G92 E0
G1 F10000 E-83
G1 F10000 X0 Y0
T3
G92 E0
G1 F10000 E80
G92 E0
G1 F120 E60
G92 E0
T3
G92 E0
G4 P94
G1 X116.733 Y96.816 F12000.000
G1 E5.00000 F4800.000
G1 X116.654 Y96.894 E5.00371 F2700.000 ; da qui ricomincia ...
come si può notare è sparita la ritrazione di 5 mm....... in compenso è rimasto "il recupero"... ed estrude 5 mm. più del necessario....... ma solo ed esclusivamente sull'estrusore 4.....
Me ne sono accorto proprio perchè nel 4 il filo "non si staccava", a differenza degli altri 3...... e mi ritrovo col "trascinamento" delle scorie sulla stampa, oltre appunto al materiale "in più" che spara....
Allego lo slicing... che se qualcuno si vuol divertire a caricare per vedere "cos'è"..... eheheheh....
.... ma c'è poco da ridere perchè se non fosse per quel problema verrebbe perfetto.....Dimenticavo di inserire il codice di cambio, oltretutto semplificato "all'osso" avendo tolto il G60....... ed avendo lasciato la "ritrazione di cambio" a Slic3r.
G92 E0
G1 F10000 E-83
G1 F10000 X0 Y0
T[next_extruder]
G92 E0
G1 F10000 E80
G92 E0
G1 F120 E60
G92 E0
Edited 1 time(s). Last edit at 11/01/2014 09:18PM by immaginaecrea.
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
|
Re: slic3r e GCODE per Flusso canalizzatore November 02, 2014 04:14AM |
Registered: 12 years ago Posts: 6,409 |
Uhm mi sa che c'è poco da vedere, è un bug di slic3r...
Metti anche il file ini di configurazione di Slic3r...
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
Metti anche il file ini di configurazione di Slic3r...
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
|
Re: slic3r e GCODE per Flusso canalizzatore November 02, 2014 05:24AM |
Registered: 14 years ago Posts: 4,555 |
si credo anch'io...... provo a vedere anche nell'altro forum... visto che il moderatore è proprio Ranellucci.
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
|
Re: slic3r e GCODE per Flusso canalizzatore November 02, 2014 05:40AM |
Registered: 12 years ago Posts: 6,409 |
Davide in effetti non è la ritrazione di cambio è la ritrazione e basta, perché a questo punto non provi a fargli fare tutto a slic3r e vedi come va...
Per ogni estrusore in fondo c'è: "Retraction when tool is disabled" ci metti 83 che è quello che fai ritrarre tu per uscire dal flusso, e poi come extra ci metti 60 per fare lo spurgo...
A questo punto devi solo mettere i comandi per spostarti dal pezzo nel gcode di cambio tools...
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
Per ogni estrusore in fondo c'è: "Retraction when tool is disabled" ci metti 83 che è quello che fai ritrarre tu per uscire dal flusso, e poi come extra ci metti 60 per fare lo spurgo...
A questo punto devi solo mettere i comandi per spostarti dal pezzo nel gcode di cambio tools...
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
|
Re: slic3r e GCODE per Flusso canalizzatore November 02, 2014 05:52AM |
Registered: 12 years ago Posts: 6,409 |
No lascia perdere, ci ho provato, ma lui estrude dopo essere andato sul pezzo... Ma che caz......
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
COMPRA ITALIANO - sostieni le nostre aziende - sostieni la nostra gente - sostieni il tuo popolo - sosterrai te stesso.
Alberto C. felice possessore di una Kossel K2
My Blog - My Thingiverse
|
Re: slic3r e GCODE per Flusso canalizzatore November 02, 2014 06:10AM |
Registered: 14 years ago Posts: 4,555 |
il bello che a parte la prima.... ho controllato proprio tenendo il filo in mano mentre scorre...... le altre ritrazioni le fa perfettamente..... all'inizio pensavo fosse un problema di accelerazioni.... poi quando ho visto il codice "ci sono rimasto male"........
Ho postato il problema nel gruppo di Google dove il buon Ranellucci è amministratore del gruppo..... speriamo che mi risponda visto che mi sono rivolto praticamente direttamente a lui.
Edited 1 time(s). Last edit at 11/02/2014 06:12AM by immaginaecrea.
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
Ho postato il problema nel gruppo di Google dove il buon Ranellucci è amministratore del gruppo..... speriamo che mi risponda visto che mi sono rivolto praticamente direttamente a lui.
Edited 1 time(s). Last edit at 11/02/2014 06:12AM by immaginaecrea.
Davide
Immagina e Crea
Progetto Flusso canalizzatore 4 vie
My Thingiverse
Sorry, only registered users may post in this forum.